

پروڈکٹ کے پیرامیٹرز
| آئٹم | تفصیلات |
|---|---|
| مواد | کاربن اسٹیل (1045، 4150)، مصر دات اسٹیل (4340) |
| جعل سازی کا طریقہ | بند-ڈائی، اوپن-ڈائی |
| درخواست | گیئرز، پنشنز، پاور ٹرانسمیشن کے اجزاء |
| گرمی کا علاج | اینیلڈ، نارملائزڈ، Q&T |
| MOQ | 10 پی سیز |
تفصیل
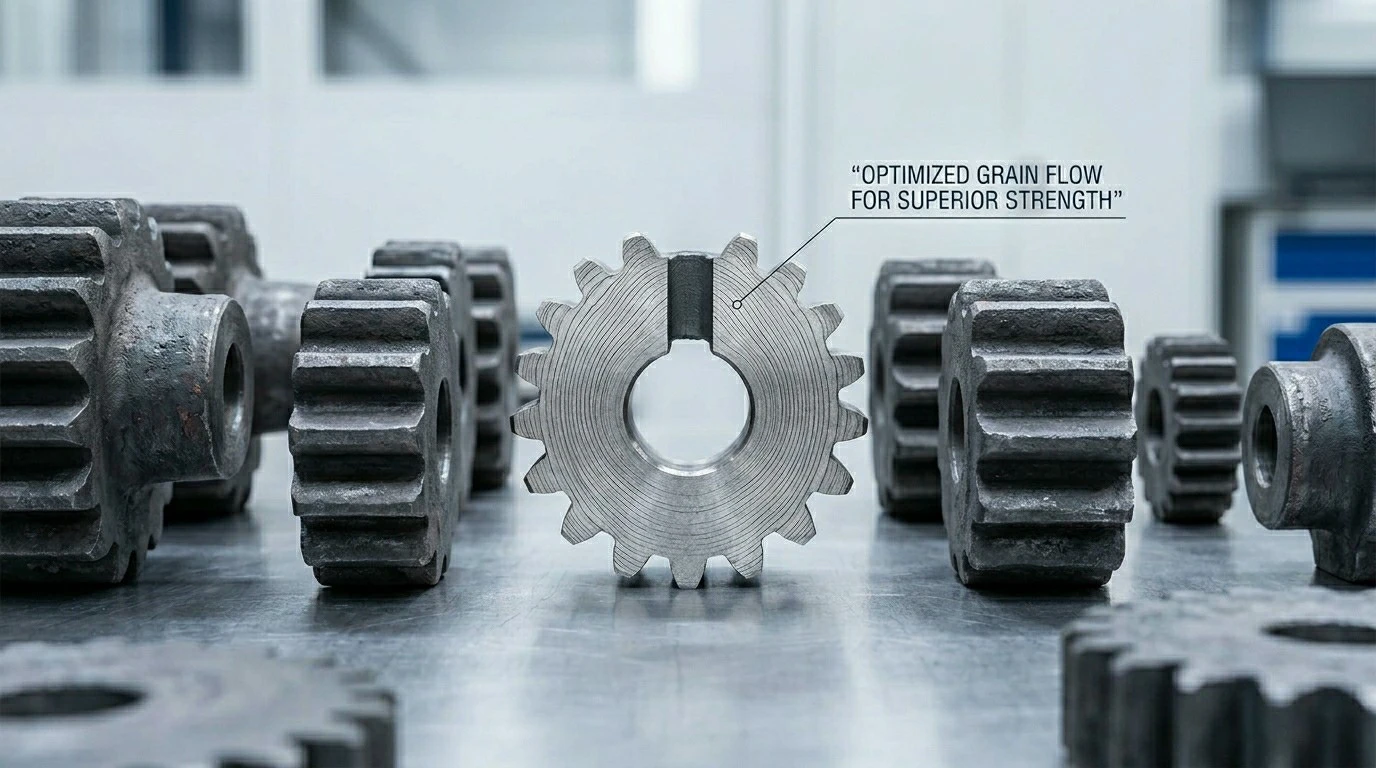
جعلی گیئر خالی جگہیں فورجنگ کی شکل کے قریب سے شروع ہوتی ہیں-جو کہ بعد میں حتمی گیئر ٹوتھ جیومیٹری میں مشینی ہوتی ہیں - جعل سازی کا عمل دانتوں کی شکل کے ارد گرد سازگار دانوں کا بہاؤ، کاسٹنگ سے بہتر مواد کی کثافت، اور میکانی خصوصیات جو کاسٹنگ سے مماثل نہیں ہوتے ہیں۔ بھاری-ڈیوٹی گیئرز اور ہائی-لوڈ پاور ٹرانسمیشن کے لیے، جعلی خالی جگہیں معیاری نقطہ آغاز ہیں۔ دانتوں کی جیومیٹری جعلی نہیں ہے - یہ گیئر کاٹنے والے ٹولز کا استعمال کرتے ہوئے جعلی خالی جگہ سے مشینی ہے۔ لیکن فورجنگ کی مادی خصوصیات، دانتوں کے پروفائل کے ساتھ دانے کے بہاؤ کے ساتھ، تیار شدہ گیئر کو بار اسٹاک سے کٹے ہوئے گیئر کے مقابلے میں زیادہ تھکاوٹ کی مزاحمت فراہم کرتی ہے۔
گیئر کاٹنے سے پہلے تناؤ سے نجات کیوں؟

اکثر پوچھے گئے سوالات
Q1: MOQ؟
A1: معیاری جعل سازی کی مقدار کے لیے 10 ٹکڑے۔
Q2: مواد؟
A2: 1045, 4150 کاربن اسٹیل. 4340 الائے اسٹیل ہائی-لوڈ ایپلی کیشنز کے لیے۔
Q3: جعل سازی کا طریقہ؟
A3: زیادہ والیوم کے لیے بند-ڈائی، کم والیومز اور بڑے خالی جگہوں کے لیے اوپن-ڈائی۔
Q4: گرمی کا علاج؟
A4: گیئر کاٹنے سے پہلے عام یا Q&T فراہم کیا جاتا ہے۔ کیس-دانتوں کے لیے سخت ہونا یا انڈکشن سخت کرنا۔
Q5: اپنی مرضی کے مطابق ترتیب؟
A5: ہاں۔ حسب ضرورت دانتوں کی گنتی، ماڈیول سائز، حب اور بور کنفیگریشنز۔
Q6: تناؤ سے نجات؟
A6: سختی کے دوران مسخ کو کم سے کم کرنے کے لیے دانت کاٹنے سے پہلے درست گیئرز کے لیے تجویز کردہ۔
درستگی کی تیاری میں معیار غیر-مذاکرات کے قابل نہیں ہے۔ ہر جزو کی پیداوار کے ہر مرحلے پر سخت معائنہ ہوتا ہے۔
- ISO 9001:2015- مصدقہ کوالٹی مینجمنٹ سسٹم جس میں ڈیزائن، مشیننگ اور معائنہ شامل ہے۔
- سی ایم ایم معائنہ- پیچیدہ جیومیٹریوں اور سخت رواداری کے لیے کوآرڈینیٹ پیمائش
- سطح کی کھردری پیمائش- ہر معائنہ رپورٹ کے ساتھ Ra، Rz، اور Rt چارٹنگ
- Passivation / Electropolishing- سنکنرن مزاحمت کے لیے ASTM A967 طریقہ کار
- مواد کا پتہ لگانے کی صلاحیت- خام مال سے تیار حصے تک ہیٹ نمبر ٹریکنگ
- پہلا آرٹیکل معائنہ (FAI)- مکمل جہتی رپورٹ ہر نئے آرڈر کے ساتھ شامل ہے۔
خام مال سے لے کر تیار مصنوعات تک، ہر قدم کو کنٹرول اور دستاویزی کیا جاتا ہے:
- پیٹرن بنانا- ریت/سینٹری فیوگل/سرمایہ کاری کاسٹنگ کے لیے لکڑی یا دھاتی پیٹرن کی ساخت
- مولڈنگ- ریت کاسٹنگ، شیل مولڈ، سینٹری فیوگل، یا گم شدہ-موم کی سرمایہ کاری کاسٹنگ سیٹ اپ
- پگھلنا اور ڈالنا- کیمسٹری اور درجہ حرارت کی نگرانی کے ساتھ فرنس پگھلنے کا کنٹرول
- استحکام اور شیک آؤٹ- رائزر/ریموول اور کور شیک آؤٹ کے ساتھ کنٹرول شدہ کولنگ
- گرمی کا علاج- اینیلنگ، نارملائز، یا حل کا علاج فی تصریح
- مشینی- CNC مشینی، ڈرلنگ، اور آخری جہتوں تک ٹیپ کرنا
- سطح کا علاج- ضرورت کے مطابق پیسنا، ویلڈنگ، یا کوٹنگ
- معائنہ اور جانچ- جہتی، بصری، ہائیڈروسٹیٹک، یا NDT معائنہ
- صفائی اور پیکیجنگ- ریت کو ہٹانا، کم کرنا، زنگ سے بچاؤ، اور پیکیجنگ
ڈاؤن لوڈ، اتارنا ٹیگ: جعلی گیئر بلینکس، چین جعلی گیئر بلینکس بنانے والے